

Í nútíma FMCG, umbreytingu á bylgjupappa og matvæla- og drykkjarvöruframleiðslu, eru enda-af-pökkunarlínur loka mikilvægi hlekkurinn í rekstrarhagkvæmni. Þó há-hraðafylliefni, möppu-lím og hylkisþéttingartæki geti framleitt þúsundir gáma á klukkustund, skapar meðhöndlun, lag-myndun og stöflun á fullunnum öskjum á bretti oft stóran flöskuháls í rekstri. Verksmiðjustjórar og pökkunarsjálfvirkniverkfræðingar sem meta uppfærslur á aðstöðu verða að velja á milli tveggja ríkjandi tæknilegra arkitektúra:Liðskipt vélfæraarmpallettararogVélrænir bretti á há-stigi (lag/hefðbundin)..
Að dreifa aniðnaðar bretti vélmennigerir aðstöðu kleift að takast á við flóknar-línuuppsetningar með miklum staðbundnum sveigjanleika, en há-vélræn bretti bjóða upp á hreinan rúmmálshraða á sérstakar stakar-SKU línur. Samstarf við stofnaðvélmenni sjálfvirkur palletingarvél framleiðanditryggir að skipulagsþvinganir verksmiðjunnar, hleðslukröfur og niðurstreymisflutningar séu rétt samræmdar. Þessi verkfræðihandbók veitir nákvæman tæknilegan samanburð, rekstrar sundurliðun og greiningu á heildarkostnaði við eignarhald (TCO) til að aðstoða pökkunarteymi við að velja ákjósanlegasta-línulausn-.
1. Byggingarfræðilegt yfirlit yfir lok-af-línusjálfvirkni
Sjálfvirk brettaskipting felur í sér að taka á móti stakum, innsigluðum bylgjupappaumbúðum eða aukapakkningum frá innbyggðu færibandi, stilla þeim í for-forrituð mynsturlög og byggja upp stöðuga brettastafla fyrir vörugeymslu eða flutning.
Liðskiptur vélmenni bretti
- Veldu-og-Staðshreyfingar
- Servo End-of-Arm Tooling (EOAT)
- Fyrirferðarlítill, margfaldur-línusveigjanleiki
Vélrænn bretti á-stigi
- Háhraða-inntakslyfta
- Mynstur-Myndalagatöflu
- Stöðugt svuntufallakerfi
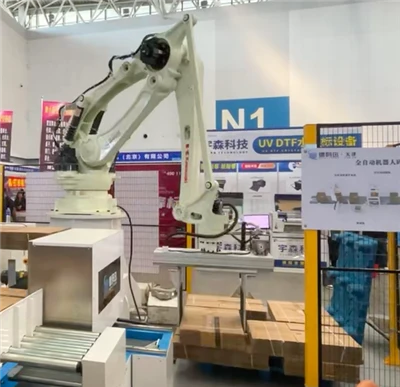
Liðskiptur vélfærabretti notar 4-ás eða 6 ása vélrænan arm knúinn af AC servómótorum. Vélmennið er venjulega fest í kyrrstöðu eða á línulegri flutningsbraut inni í öryggisafgirtum klefa. Í kjarna nútímansfullsjálfvirkt brettakerfi fyrir vélmennier endir-á-armverkfærum (EOAT), sem notar lofttæmandi froðuplötur, vélrænar hliðar-klemmur eða botn-stuðningsgaffla til að taka upp einstakar öskjur eða heilar raðir og setja þær á bretti.
Fyrir utan stífa bylgjupappa geta margir liðaðir armar verið tvískiptur-notaður eða endurstilltur semsjálfvirk vélmenni poka palletizing vélþegar verið er að meðhöndla lausapoka, sveigjanlega poka eða bylgjupappa samhliða öskjum. Þessi fjölhæfni-efni gerir vélfærakerfi að ákjósanlegu vali fyrir sam-pökkunaraðila og sveigjanlegt framleiðsluumhverfi.
Hefðbundinn vélrænn brettibúnaður á háu-stigi (eða efri-innstreymi) starfar eftir samfelldri laga-byggingarreglu. Öskjur eru hækkaðar upp á efri þilfari (venjulega 2,5 til 3,5 metrar yfir gólfhæð), þar sem snúningstæki og uppsprettur-skilrúm raða þeim í heilt lag. Þegar lagamynstur hefur myndast ýtir breiður sópplata öllu lagið upp á tveggja-svuntuborð. Svuntan opnast yfir brettahólfið og sleppir öllu lagið á biðbrettið fyrir neðan áður en það er dregið til baka.
2. Djúp-köfun: liðskipt vélfæraarmkerfi
Liðskipaðir vélfærabretti hafa gjörbylta meðhöndlun efnis vegna forritanlegra hreyfiprófíla og þétts líkamlegs fótspors.
Hreyfifræði og hreyfisnið
Frammistaða afullsjálfvirkt brettakerfi fyrir vélmennifer mjög eftir EOAT hönnun þess:
-
Vacuum Grippers:Notaðu lofttæmiblásara með miklu-flæði eða Piab-sogskála með mörgum-svæðum. Tilvalið fyrir lokaða, stífa toppflipa á bylgjupappa.
-
Vélrænir klemmugripar:Beittu stjórnuðum hliðarþrýstingi til að halda þungum öskjum eða ólokuðum öskjum á öruggan hátt frá hliðunum.
-
Fork-Stíll botn-Stuðningsgripar:Renndu vélrænum fingrum undir öskjuna eða pokahleðsluna. Nauðsynlegt fyrir þungar vörur eða viðkvæmar umbúðir þar sem topp-sog er ómögulegt.
Vegna þess að hægt er að hanna gripara til að-skipta um tól, getur aðstaða keyrt stífa RSC sendingarkassa á Shift 1 og síðan endurstillt handlegginn til að virka semsjálfvirk vélmenni poka palletizing vélá Shift 2 fyrir innihaldsefni í duftformi í lausu eða sveigjanlegar umbúðir.
Fjöl-línumeðferðargeta
Einn af sérstökum byggingarlegum kostum liðaðs arms er fjöl-línuþjónusta. Eitt vélmenni sem staðsett er á mótum tveggja eða þriggja sjálfstæðra færibandalína getur valið öskjur úr línu A, línu B og línu C samtímis, byggt þrjú aðskilin bretti með mismunandi lagamynstri inni í einum öryggisklefa.

3. Djúp-köfun: há-vélræn bretti
Hefðbundin bretti á há-stigi eru áfram viðmið fyrir samfelldar, ofur-mikil-framleiðslulínur þar sem einn-SKU-hraði er í fyrirrúmi.
Laga-myndunarkerfi
Ólíkt vélmennum til að velja{-og-setja, taka há-vélrænar vélar á móti öskjum í samfelldum straumi í mikilli hæð.
- Inntak og mæling:Öskjur fara í gegnum innbyggða bilbelti sem búa til nákvæm bil á milli eininga.
- Stefna:Rafrænir höggbeygjur eða háhraða snúningspinnar snúa öskjum 90 gráður eða 180 gráður á flugi í samræmi við forritaða lagauppskrift.
- Mynstur sópa:Servó-drifnar þrýstistangir renna raðir af öskjum á fágað stállag-myndandi borð.
- Þjöppu ferningur:Vélrænar hliðarplötur og bakstoppar þjappa saman mynduðu lagið frá öllum fjórum hliðum og tryggja afar þéttar, ferningalaga blokkir fyrir losun.
Afkastagetu
Vegna þess að vélrænar vélar á há{{0} stigi færa heil lög samtímis frekar en einstaka kassa, er úttakshraðinn þeirra ráðinn af lagalotum frekar en hlutafjölda. Háhraðalíkön ná auðveldlega afköstum sem fara yfir 100 til 180 öskjur á mínútu (eða 6 til 10 heil lög á mínútu), langt umfram einstaks-takmörk venjulegra liðaðra arma.
4. Tæknilegur samanburður-til-Höfuðs
Val á milli þessara tveggja tækni krefst þess að meta helstu verkfræðilegar færibreytur miðað við rekstrarmarkmið verksmiðjunnar.
| Verkfræðimælikvarði | Liðskiptur vélmenni bretti | Vélrænn bretti á-stigi | Strategic framleiðsluáhrif |
|---|---|---|---|
| Hámarks afköst | 10 – 30 CPM (eitt val); allt að 60 CPM (fjöl-val) | 60 – 180+ CPM (samfelldur lagstraumur) | Vélræn kerfi ráða yfir -háhraða-stökum línum |
| Sveigjanleiki í rekstri | Hátt (meðhöndlar margar-SKU, margar-línur, flókin mynstur) | Lágt (hannað fyrir sérstakt, einnar-línu há-hljóðstyrk) | Vélmenni bjóða upp á yfirburða lipurð fyrir samningspakkara |
| Fótsporskröfur | Fyrirferðarlítill (15 – 25 m2á hverja frumu) | Stór (40 – 80 m2þar á meðal efri tískupallar) | Vélmenni passa auðveldlega inn í þröng,-lágt loft plönturými |
| Hækkun á innfóðrun | Lágt- gólfinntak (0,8 m – 1,2 m) | Hátt-efri inntak (2,5 m – 3,8 m) | Vélræn kerfi þurfa lóðrétt halla færibönd |
| Verkfæri fjölhæfni | Meðhöndlar öskjur, bakka, kössur, töskur og pakka | Stranglega takmarkað við stífar ferhyrndar öskjur og bakka | Sveigjanleiki í tvíþættri-notkun stuðlar aðiðnaðar bretti vélmenni |
| Skiptingartími | Tafarlaust í gegnum HMI uppskriftarval (<1 minute) | Vélrænar leiðsögu- og ýtarstillingar (5 – 15 mínútur) | Vélfærakerfi hámarka spennutíma á tíðum SKU vöktum |
| Layer Square Gæði | Treystir á nákvæma EOAT staðsetningu nákvæmni | Virkar 4-hliða vélrænni laga þjöppunarplötur | Vélræn kerfi byggja flatari, ferkantari magn bretta stafla |
Að samþætta afullsjálfvirkt brettakerfi fyrir vélmennibýður upp á óviðjafnanlega aðlögunarhæfni en vélrænar vélar á háu{{0} stigi skila óviðjafnanlegu rúmmálsgetu. Ólíkt sérhæfðum vélum sem eingöngu eru hannaðar fyrir kassa, eining sem er útbúin semsjálfvirk vélmenni poka palletizing vélrúmar mismunandi rúmfræði vöru, sem gerir það að langtímafjárfestingu- þegar vörulínur þróast með tímanum.

5. Heildarkostnaður við eignarhald (TCO) og fjárhagsleg arðsemi
Mat á fjármagnsbúnaði krefst þess að greina bæði fyrirfram fjármagnsútgjöld (CapEx) og 5 til 10 ára rekstrarútgjöld (OpEx).
Sundurliðun á 5 ára heildarkostnaði við eignarhald (TCO).
- Fyrstu vélakaup
- Sameining aðstöðu og öryggisgirðingar
- Flutningur og kerfissetning
- Raforkunotkun
- Fyrirbyggjandi viðhald og slithlutar
- Tækniaðstoð og varahlutir eftir-sölu
- Vinnuúthlutun (eftirlit rekstraraðila)
Fjárfesting (CapEx)
- Vélfærafræði klefi:Lægri upphafskostnaður fyrir vélræna frumu-línu ($150.000 – $280.000 turnkey). Hins vegar getur það aukið fjárfestingu að bæta við fjöl-gripum, flóknum færibandamótum eða brautarkerfum.
- Vélrænn-hástig:Hærri upphafskostnaður véla ($300.000 – $550,000+ turnkey) vegna þungrar stálgrindar, göngustíga fyrir ofan, flókin mynsturtöflur og samþættar há-inntakslyftur.
Rekstrarkostnaður (OpEx)
- Orkunýtni:4 ásiðnaðar bretti vélmennieyðir umtalsvert minna rafmagni (venjulega 8 kW til 15 kW) samanborið við þungan vélrænan bretti með mörgum stórum gírmótorum, blásurum og pneumatic stýrisbúnaði (eyðir 25 kW til 45 kW).
- Vélrænn klæðnaður:Vélar á háu-stigi eru með hundruð hreyfanlegra hluta, þar á meðal keðjur, keðjuhjól, snúnings-pinn, lagplötur og loftkúta, sem krefjast venjubundinnar smurningar og endurnýjunar. Vélfæraarmarnir eru með lokuðum gírkassa sem krefjast vökvaskipta á 10.000 til 20.000 klukkustunda fresti, sem heldur heildarviðhaldskostnaði í lágmarki.
- Eftir-þjónusta og stuðningur:Að vinna með löggiltumvélmenni sjálfvirkur palletingarvél framleiðanditryggir aðgang að alhliða þjónustu eftir-sölu, varahlutabirgðum, fjargreiningu á PLC og reglubundnu viðhaldi, sem tryggir starfsemi verksmiðjunnar gegn lengri niður í miðbæ.
6. Skref-fyrir-Ákvörðunarrammi
Til að ákvarða rétta tækni fyrir pökkunaraðstöðu þína skaltu nota eftirfarandi skref-fyrir-ákvarðanatré:
Skref 1: Metið línuhraðakröfur
- Ef línuhraði < 30 öskjur/mínútu:Aniðnaðar bretti vélmennier -hagkvæmasta, pláss-sparandi lausnin.
- Ef línuhraði=30 í 50 öskjur/mínútu:Metið stærð öskju og tínslumynstur. Vélmenni með tómarúmgripara með mörgum hyljum (velur 2 eða 3 kassa í einu) ræður við þetta svið á skilvirkan hátt.
- Ef línuhraði > 60 öskjur/mínútu á einni sérstakri línu:Mikill-mekanísk bretti er nauðsynleg til að passa við samfellda línuúttak án þess að hætta á flöskuhálsum.
Skref 2: Metið fjölbreytileika umbúða
Aðstaða sem keyrir blandaðar-pökkunarlínur sem innihalda bæði stífa sendingarkassa og sveigjanlega poka njóta góðs afsjálfvirk vélmenni poka palletizing vélvegna getu þess til að skipta um gripprófíla rafrænt. Vélrænir lagpallarar geta ekki höndlað lausa, breytilega poka eða óreglulega mjúka pakka.
Skref 3: Greindu gólfpláss og loftþvinganir
- Lág lofthæð (< 4.5 meters) or Compact Floor Area:Vélfærafruma hefur lítið fótspor og starfar á venjulegum færibandahæðum-.
- Mikið loftrými og nægt gólfpláss:Vélræn vél á há{{0} stigi nýtir sér lóðrétta hæð og lyftir færiböndum upp fyrir umferðargöngur lyftara.
Skref 4: Ákvarða fjölda-möguleika línu
Ef verksmiðjan þín rekur tvær eða þrjár samhliða pökkunarlínur sem keyra á hóflegum hraða, setja upp einafullsjálfvirkt brettakerfi fyrir vélmennistaðsett á milli línanna útilokar þörfina fyrir þrjár aðskildar vélar, sem skilar stórkostlegri lækkun á fjármagnsútgjöldum.
Að velja á milli liðskipts vélfæraarms og-vélræns bretti á háu stigi kemur niður á því að jafna línuhraða á móti sveigjanleika útlits. Vélræn kerfi á há-stigi eru enn óviðjafnanleg fyrir eina-vöru, mikið-magn framleiðslulínur þar sem hámarkshraði er áskilinn. Aftur á móti skila vélrænir palletizers mikla fjölhæfni, lágmarks viðhaldi, minni orkunotkun og hnökralausri fjöl-línumeðferð. Samráð við reyndanvélmenni sjálfvirkur palletingarvél framleiðandihjálpar til við að jafna CapEx á móti-langtíma rekstrarmarkmiðum, sem tryggir að loka-af-línu sjálfvirkni umbúða nái hámarks spennutíma, stöðugleika stafla og fjárhagslegri ávöxtun.


